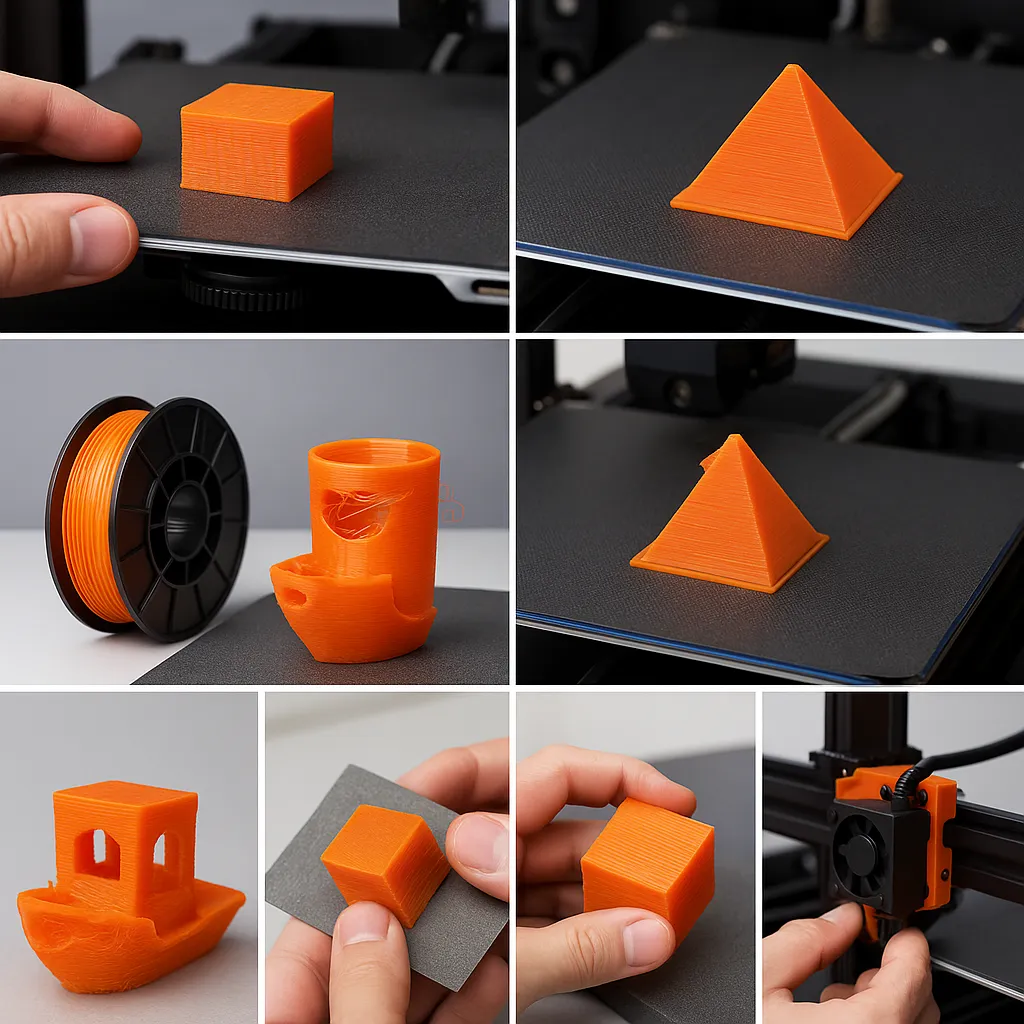
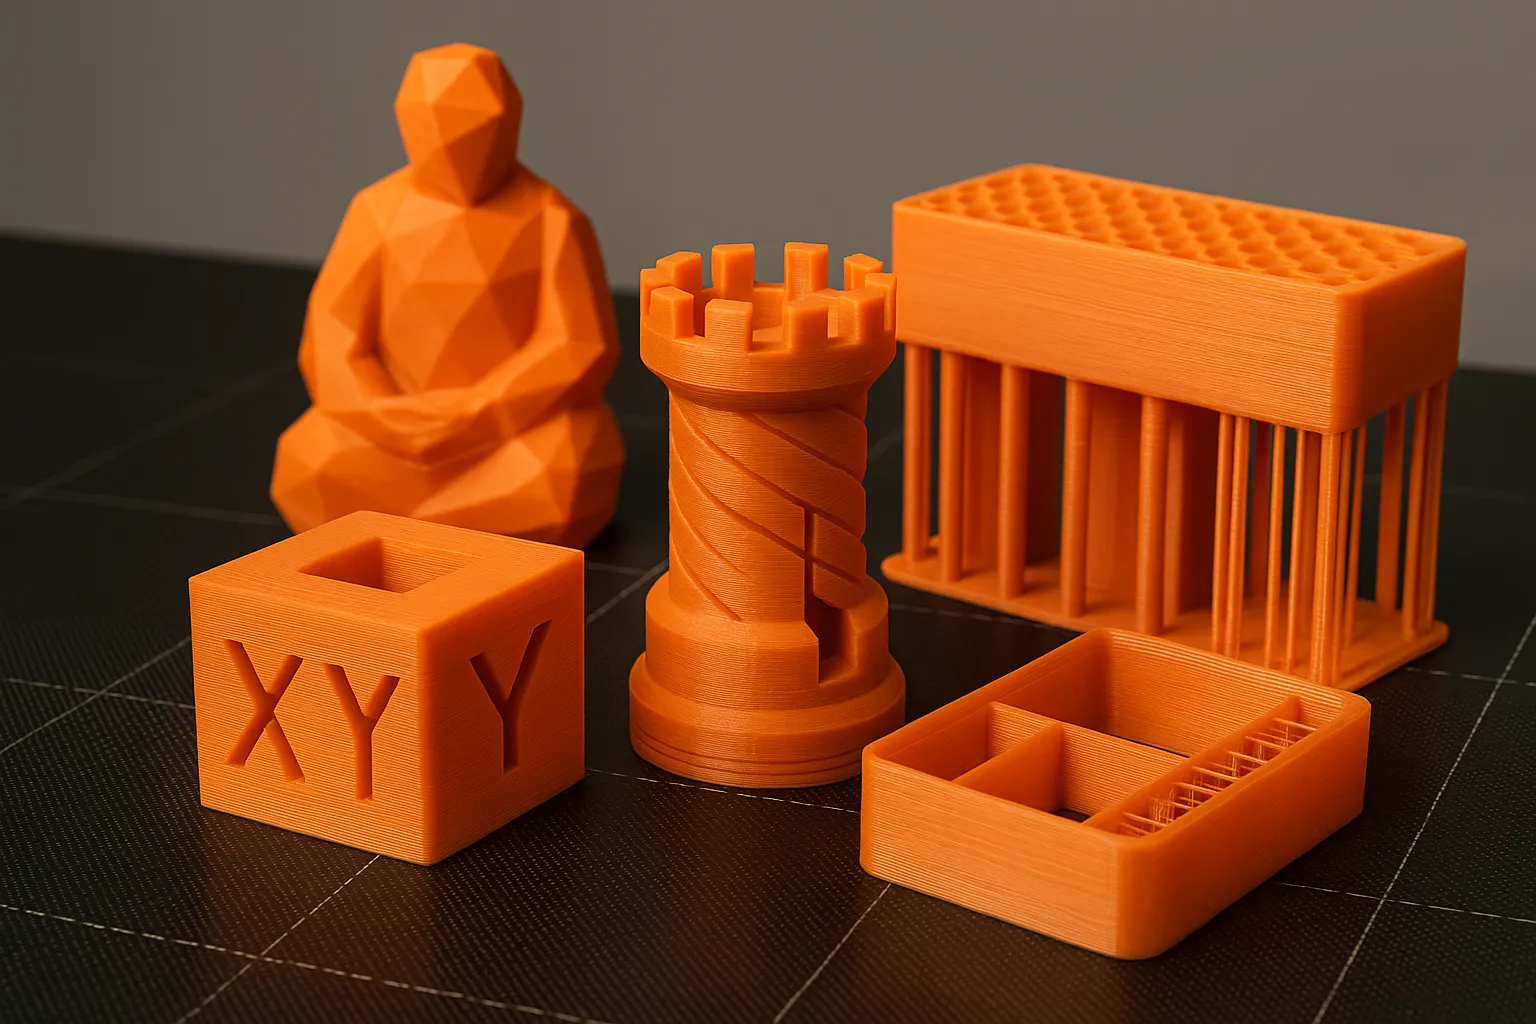
3D drukāšana mājas apstākļos sniedz iespēju radīt dažādus izstrādājumus – no vienkāršiem prototipiem līdz gataviem, funkcionāliem produktiem. Tomēr gala rezultāts ir cieši atkarīgs no pareiziem drukas iestatījumiem. Nepareizi izvēlēti parametri var radīt defektus, samazināt izturību vai sabojāt detaļas vizuālo izskatu. Šajā rakstā apskatīsim galvenos iestatījumus, kas jāņem vērā, lai sasniegtu profesionālu kvalitāti pat mājas darbnīcā.
Slāņa augstums un kvalitāte
Slāņa augstums ir viens no svarīgākajiem parametriem 3D drukā. Tas nosaka, cik biezs būs katrs uzklātais slānis un cik gluda būs izstrādājuma virsma.
- Augsts slānis (0,2–0,3 mm) – ātrāka druka, bet mazāk detaļu.
- Zems slānis (0,1 mm vai mazāk) – smalkākas detaļas, gludāka virsma, bet ilgāks drukas laiks.
Izvēloties slāņa augstumu, jāņem vērā gan modeļa sarežģītība, gan nepieciešamā virsmas kvalitāte. Smalkiem dekoratīviem darbiem vēlams izmantot zemāku slāni, bet funkcionālām detaļām var pietikt ar augstāku.
Pildījuma blīvums un struktūra
Pildījums (infill) nosaka, cik daudz materiāla būs detaļas iekšpusē. Tas ietekmē gan izturību, gan svaru un drukas laiku.
- Zems pildījums (10–20%) – vieglāks un ātrāk izdrukājams, piemērots dekoratīviem objektiem.
- Vidējs pildījums (30–50%) – labs balanss starp izturību un drukas laiku, piemērots lielākajai daļai projektu.
- Augsts pildījums (60–100%) – maksimāla izturība, bet ilgāks drukas process.
Arī pildījuma struktūra (piemēram, “grid”, “honeycomb” vai “gyroid”) ietekmē izturību un elastību.
Temperatūras un ātruma iestatījumi
Pareiza sprauslas un drukas platformas temperatūra ir būtiska dažādu materiālu drukai:
- PLA – sprausla 190–210 °C, platforma 50–60 °C.
- PETG – sprausla 220–250 °C, platforma 70–80 °C.
- ABS – sprausla 230–250 °C, platforma 90–110 °C.
Drukas ātrums parasti ir 40–60 mm/s, taču smalkām detaļām var izmantot lēnāku ātrumu, lai nodrošinātu labāku precizitāti.
Atbalsta konstrukcijas un to noņemšana
Sarežģītiem modeļiem ar pārkariem nepieciešamas atbalsta konstrukcijas. Svarīgi ir izvēlēties piemērotu atbalsta veidu un izvietojumu, lai tās būtu viegli noņemt pēc drukas pabeigšanas.
- Izmanto minimālo nepieciešamo atbalsta daudzumu.
- Izvēlies pareizo orientāciju, lai samazinātu atbalstu vajadzību.
- Eksperimentē ar atbalsta blīvumu un atdalīšanas slāņiem, lai tie būtu viegli noņemami.
Pēcapstrāde un virsmas kvalitāte
Pat ar pareiziem iestatījumiem detaļai var būt redzamas slāņu līnijas. Lai iegūtu profesionālu izskatu, bieži nepieciešama pēcapstrāde:
- Slīpēšana – virsmas izlīdzināšanai.
- Gruntēšana un krāsošana – dekoratīvajiem projektiem.
- Ķīmiskā apstrāde (piemēram, ABS tvaika apstrāde) – gludākai virsmai.
Pēcapstrāde var būt arī funkcionāla – piemēram, virsmu nostiprināšana vai aizsardzība pret mitrumu.